01
Ce diferențiază o cuvă de proces de un rezervor de stocare
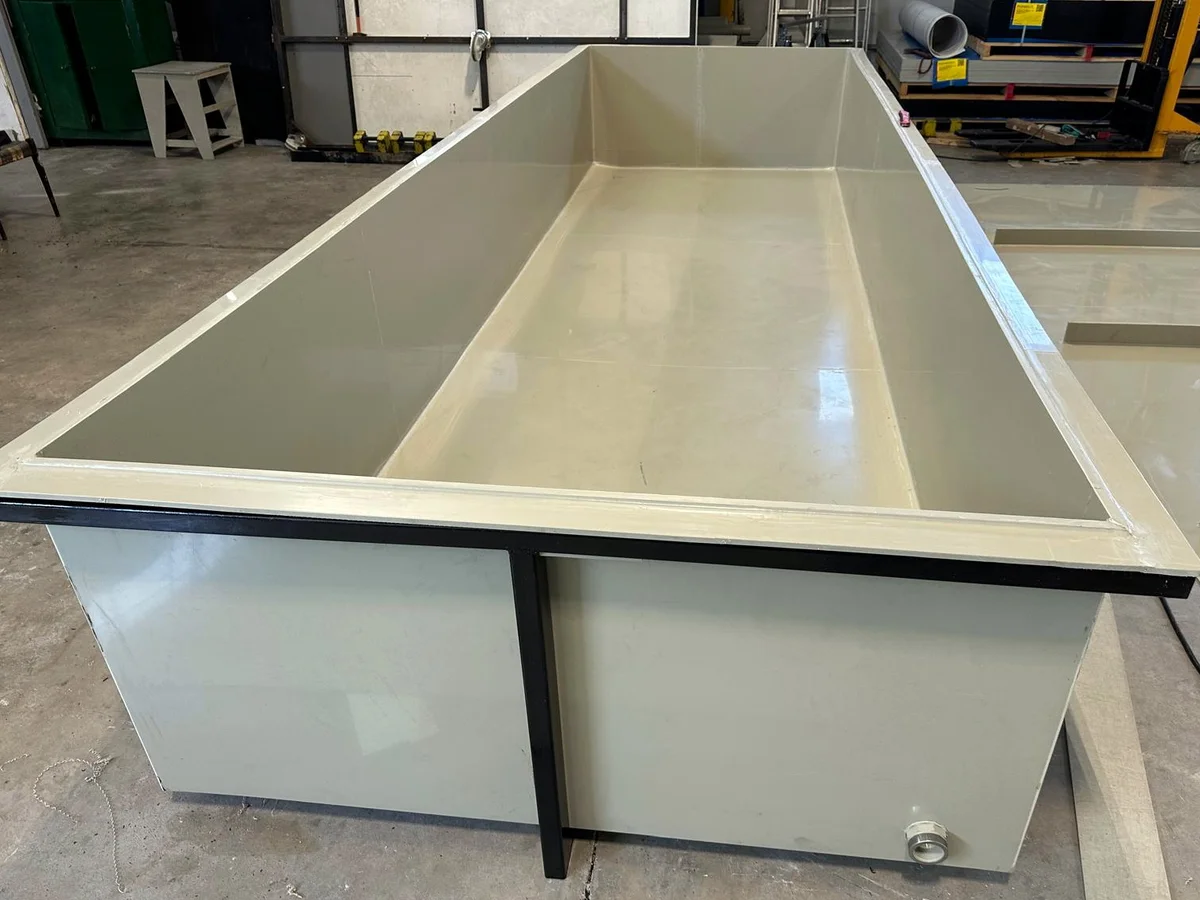
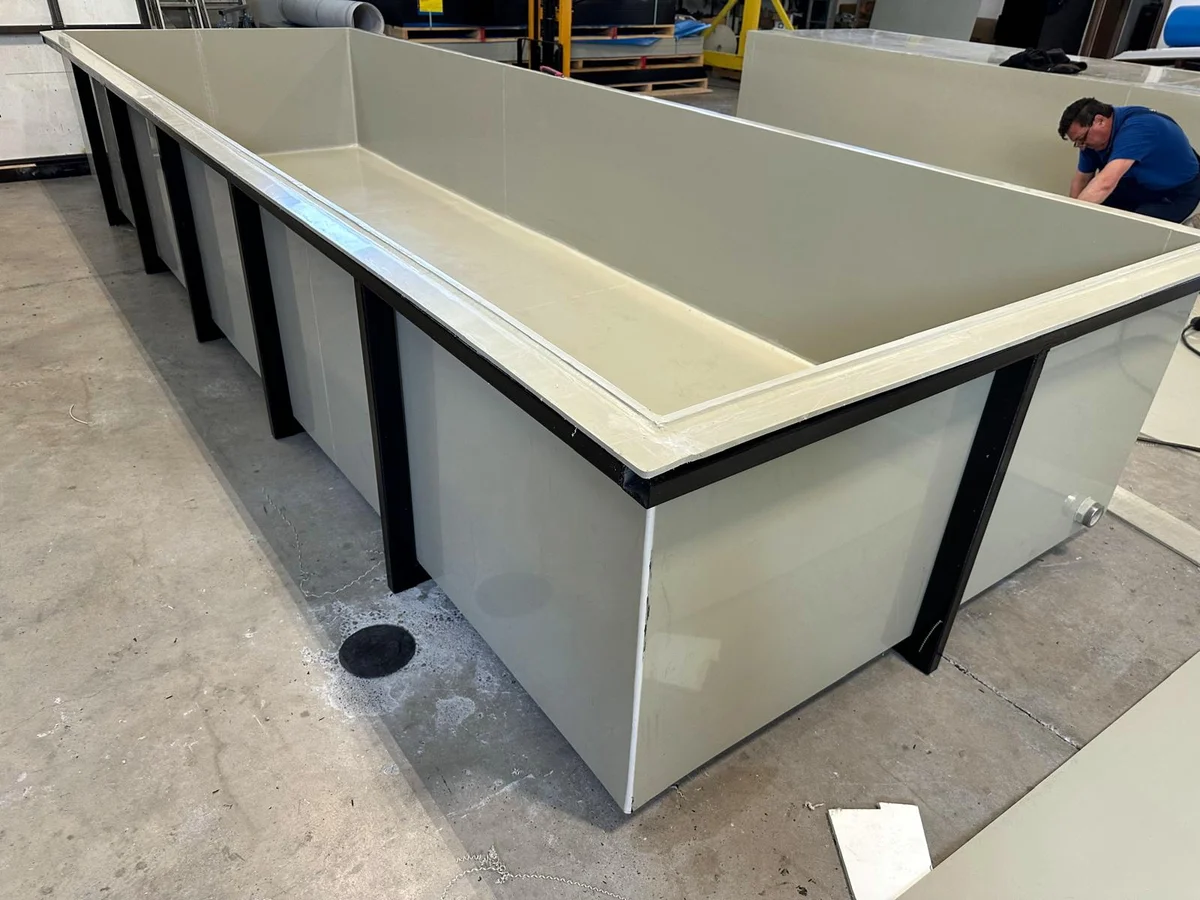
Un rezervor de stocare păstrează lichidul. O cuvă de proces lucrează cu el: piesele intră și ies din baie, agitatorul amestecă, soluția se încălzește, se dozează sau se golește după fiecare șarjă. De aceea contează alte lucruri: forma deschisă sau închisă, marginea pe care se sprijină suporturile, nervurile care preiau împingerea lichidului și accesul operatorului.
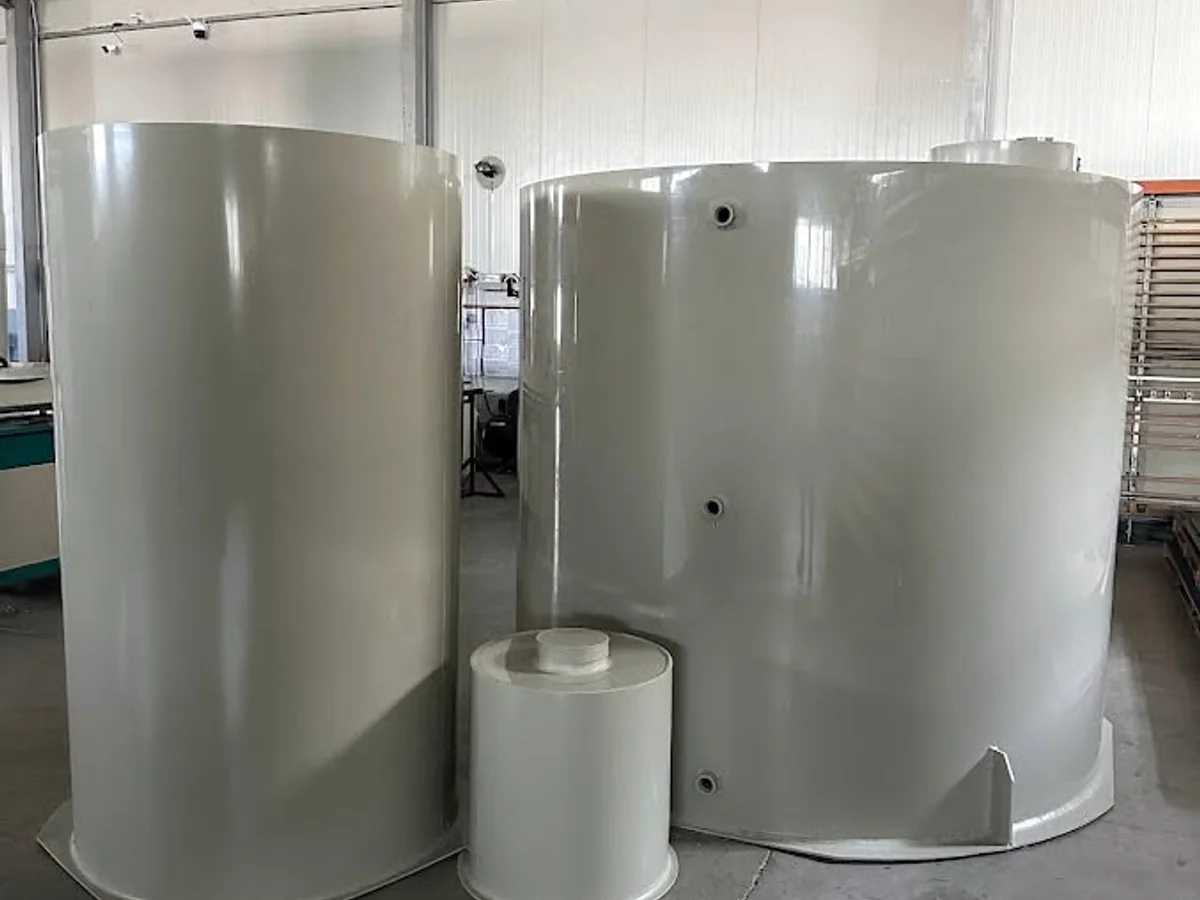
Weldplast sudează cuve de proces din plăci de PP-H, PE-HD, PVC și PVDF, fiecare la dimensiunile liniei tale. Nu avem un catalog de dimensiuni standard. Pornim de la spațiul din hală, nivelul de lucru și ce se întâmplă în cuvă, apoi alegem materialul, grosimea peretelui și structura.
02
Trimite-ne desenul sau schița: ce trebuie să conțină
Cam jumătate dintre clienții care ne cer cuve și rezervoare ne trimit direct un desen tehnic sau o schiță. Este cel mai rapid drum spre o ofertă corectă. Ajunge și o schiță de mână cu cote sau o fotografie a cuvei pe care o înlocuiești; restul îl clarificăm prin întrebări.
Pe desen sau în e-mail avem nevoie de: dimensiunile, cu mențiunea dacă sunt interioare sau exterioare, nivelul maxim de lucru, lichidul cu concentrația și fișa cu date de securitate, temperatura normală și cea maximă, agitatorul (greutate, turație, flanșă de montaj), tipul de capac, poziția golirii și a racordurilor, modul de așezare (pe pardoseală, pe cadru sau pe roți) și locul livrării.
Dacă desenul vine de la un proiectant sau de la un producător de echipamente, păstrăm cotele de interfață și propunem doar ce ține de execuția în termoplast: grosimea peretelui, nervurile, cadrul și tipul sudurii. Orice abatere de la desen o discutăm cu tine înainte de fabricație.
03
Materialul, grosimea și temperatura se aleg pentru fiecare proiect
PP-H este materialul folosit cel mai des pentru băi galvanice, cuve de decapare și de degresare. PE-HD este o alegere bună pentru multe soluții apoase și cuve de dozare, iar PVC și PVDF intră în discuție când chimia sau temperatura băii o cer.
Nu alegem materialul dintr-un tabel generic de compatibilitate. Materialul, grosimea peretelui și limitele de concentrație și temperatură le stabilim pentru fiecare cuvă, din fișele tehnice ale producătorului materialului și din calculul static după DVS 2205. Pentru băile galvanice din PP sudat lucrăm cu o temperatură maximă de 70 °C; peste această valoare discutăm PVDF sau altă soluție.
Cuvele mari sau încălzite se rigidizează cu nervuri din același material sau cu un cadru metalic placat integral, astfel încât metalul să nu intre în contact cu soluția.
04
Agitator, capac, încălzire și golire: detaliile care schimbă execuția
Un rezervor cu agitator se proiectează în jurul agitatorului. Podul de montaj se dimensionează după greutatea, cuplul și flanșa lui, iar șicanele sudate pe pereți ajută la amestecare acolo unde procesul o cere. Dacă ai deja agitatorul, trimite fișa lui odată cu desenul.
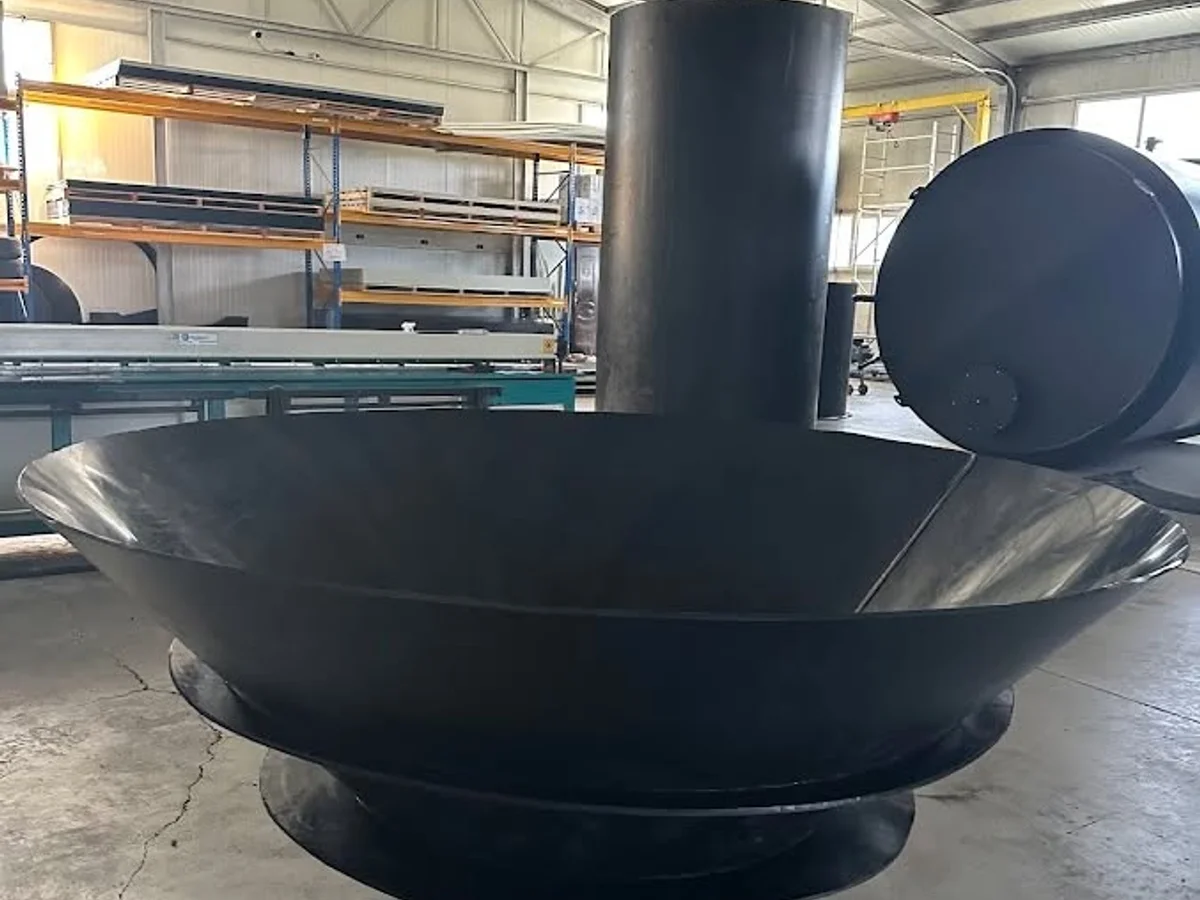
Capacul poate fi fix sau demontabil, cu gură de vizitare, grătar sau racord de aerisire. Pentru băile care degajă vapori sudăm hote și tubulatură de ventilație din PP sau PE. Fundul poate avea pantă spre racordul de golire, ca soluția să se scurgă complet la schimbarea băii.
Izolația și menținerea temperaturii se stabilesc pentru fiecare proiect: am livrat rezervoare termoizolate, inclusiv un sistem cu menținerea temperaturii pentru o linie de producție. La cerere montăm indicatoare de nivel, iar pentru chimicalele periculoase cuva poate avea perete dublu sau poate fi montată într-o cuvă de retenție.
05
Livrare în UE și SUA
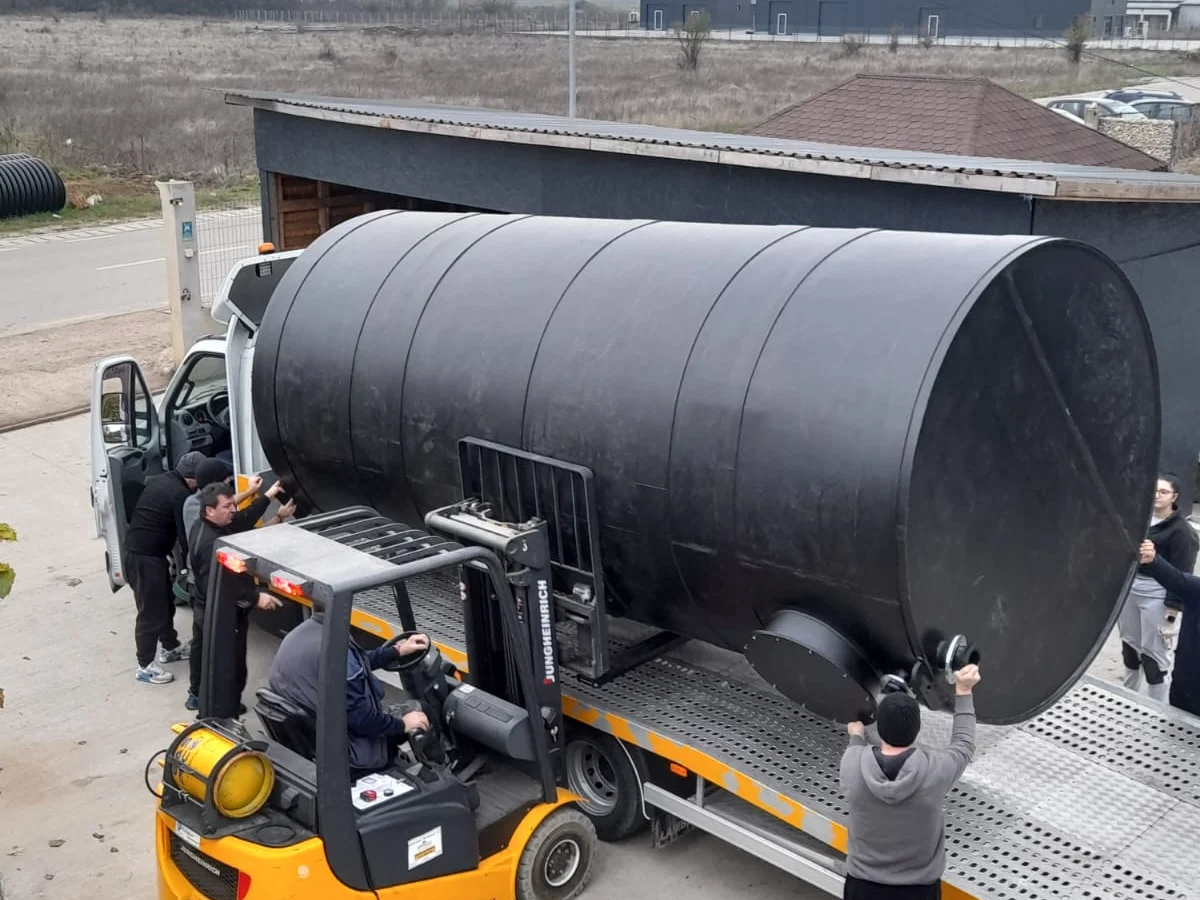
Cuvele de proces pleacă din atelierul nostru din România către clienți din țară și din străinătate. Am livrat echipamente sudate în Danemarca, Grecia, Serbia și Statele Unite ale Americii.
Pentru export, spune-ne de la început țara și adresa de livrare și cum ajunge cuva în hală: uși, pod rulant, stivuitor. Gabaritul de transport și punctele de ridicare se stabilesc odată cu desenul, nu după fabricație, ca cuva să ajungă întreagă și să intre la locul ei.